Від теплотехніки до кузовів кар’єрних вантажівок: чому ми вирішуємо проблему розтріскування зварних швів за допомогою контролю напруги
Коли кузов важкого кар’єрного самоскида виходить з ладу, тріщина рідко починається в середині сталевої пластини. Воно починається зі зварювального шва — зокрема, в зоні теплового впливу.
Це не проблема майнінгу. Це проблема металургії.
І це проблема, яку ми вирішуємо більше десяти років — не в гірничодобувній промисловості, а на лініях виробництва оксиду свинцю, де високотемпературне навантаження та зміни кристалічної структури є щоденними інженерними реаліями.
Основна причина, яку не помічають
Більшість структурних несправностей кузовів кар’єрних вантажівок пов’язано з перевантаженнями або нерівними дорогами. Але наш аналіз польових невдач розповідає іншу історію:тріщина виникає в ЗТВ, а не в точці пікового механічного навантаження.
Це не здогад. Це результат багаторічної роботи в галузі теплотехніки — проектування обладнання, яке день за днем витримує цикли високотемпературного навантаження.
Ми починали не як виробник обладнання для майнінгу. Але ми розуміємо, що відбувається зі сталлю під впливом тепла та стресу. І це розуміння тепер керує тим, як ми будуємокузови важких кар'єрних самоскидів.
Одна лінійка продуктів: кузови вантажівок класу 50–100 тонн
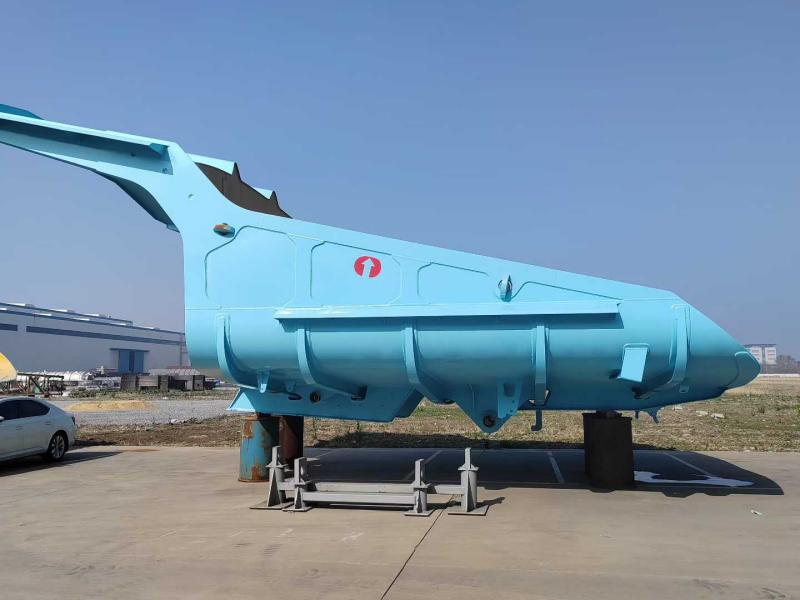
Зараз ми виготовляємо кузови кар’єрних самоскидів великої вантажопідйомності дляКар'єрні самоскиди з механічним приводом від 50 до 100 тонн, що охоплює основні платформи шасі, включаючи Caterpillar, Komatsu, БелАЗ і XCMG.
Основні характеристики:
- Плита підлоги: 16–20 мм NM450 + 10 мм захисна підкладка
- Бічна пластина: 10–12 мм NM400
- Місткість відвалу (SAE 2:1): 35–45 куб
- Висота завантаження: оптимізовано для падіння гідравлічного екскаватора на 5–6 м
На відміну від традиційних прямокутних корпусів із плоским дном, у нашій конструкції використовується aбезворотний, черпаковий профільз безперервно вигнутою підлогою.
чому Оскільки звичайні плоскі підлоги зберігаються3–5 тонн липкого матеріалу за цикл— а це від трьох до п’яти тонн втраченого корисного вантажу плюс ручна робота з очищення.
Три технічні основи
1. Безперервний нахил 13° ("Жива підлога")
Підлога безперервно піднімається на13 градусіввід щитка кабіни до заднього кінця. Коли підйомник включається, гравітація виконує роботу — вантаж ламається і зісковзує одним рухом. Ніякого копання. Без ударів. Без повернення.
2. Двокласна стратегія матеріалів: NM400 + NM450
Ми не використовуємо одну марку сталі для всього корпусу. Профіль зносу нерівномірний, тому специфікація матеріалу також не повинна бути рівномірною.
| зона | Оцінка | Твердість (HB) | Межа текучості | функція |
|---|---|---|---|---|
| Підлога та нижні боковини (сильний знос) | NM450 | 420–480 | ≥1000 МПа | Стійкість до стирання |
| Верхні бічні стінки та передній навіс (сильний удар) | NM400 | 360–440 | ≥900 МПа | Ударопоглинання, стабільність зварювання |
Ця комбінація призначена для обробки500 кг + валунипадіння з висоти (NM400 поглинає удари), а підлога витримує безперервне стирання (NM450 стійкий до зносу).
Вимоги до зварювання: NM400 вимагає попереднього нагріву до 150°C; NM450 вимагає суворішого контролю параметрів.
3. П'ятипоздовжній, дев'ятипоперечний ребровий скелет
Моделювання FEA показало, що руйнування під напругою зазвичай починаються зі зварних швів між підлогою та ребрами жорсткості. Наша відповідь: інтегрувати опорну конструкцію в корпус.
Зовнішнійконструкція решітки "п'ять поздовжніх, дев'ять поперечних".виконує роль ферми, розподільної60+ тоннмаси навантаження по всій рейці шасі. Це запобігає викривленню «бананової шкірки», яке є типовим для продуктів конкурентів.
Додаткові функціональні елементи дизайну
Передній купол під кутом 45°:Дві мети — відводити від кабіни валуни, що падають, і збільшувати потужність удару без підвищення центру ваги.
Посилена задня кромка:Оснащений подвійною товщиною NM450. Майнінг-майданчики зазвичай повертаються назад, щоб очистити відвали. Така конструкція запобігає деформації заднього краю та забезпечує належне ущільнення, якщо обладнано двері багажника.
Контроль якості + глобальна доставка
Кожне тіло зазнаємагнітно-порошковий контроль (MPI)перед піскоструминною обробкою та фарбуванням для виявлення дефектів підповерхневого зварювання. Термічна обробка для зняття напруги після зварювання є стандартною.
Доставка:Зварна моноблочна конструкція. Контейнери з плоскими стелажами або ємності для навалу. Двокомпонентна епоксидна грунтовка (захист від корозії для морських вантажних перевезень) плюс поліуретановий верхній шар (стійкість до УФ-випромінювання).
Підтримка на місці:Ми надаємо технічне керівництво для першого встановлення.
Чому це важливо
Гірничодобувна промисловість витрачає мільйони на зносостійкі пластини та структурний ремонт. Але більша частина цих витрат спрямована на лікування симптомів, а не на основні причини.
Ми підходимо до кузова важкого кар’єрного самоскида як до тепломеханічної системи, а не просто до сталевої коробки. Та сама інженерна дисципліна, яка контролює теплову напругу в печах для оксиду свинцю, тепер застосовується до зварних швів під ударними навантаженнями транспортних доріг.
Проблема не в тому, що сталь зношується. Це те, що зварні шви руйнуються першими. І це — принципово — проблема теплового стресу.
Ми просто витратили останнє десятиліття на те, як її вирішити.
Надіслати запит
-
WhatsApp
-
E-mail
X
Ми використовуємо файли cookie, щоб запропонувати вам кращий досвід перегляду, аналізувати трафік сайту та персоналізувати вміст. Використовуючи цей сайт, ви погоджуєтеся на використання файлів cookie.
Політика конфіденційності